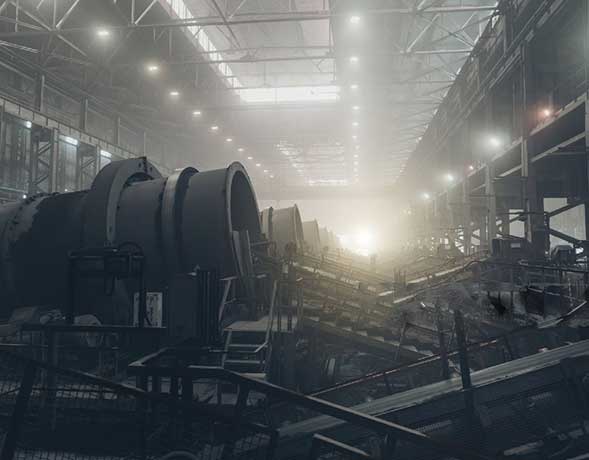
L’abbattimento polveri industriali comprende gli interventi utilizzati per limitare la generazione, il sollevamento e la dispersione delle particelle prodotte dalle lavorazioni.
Bagnatura, nebulizzazione, aspirazione e confinamento agiscono in modi differenti. La scelta dipende dal materiale trattato, dalla sorgente della polvere e dalle condizioni operative: non esiste una soluzione adatta indistintamente a ogni impianto.
L’obiettivo è individuare dove nasce il problema e definire come verificare il risultato, senza confondere una minore quantità di polvere visibile con la dimostrazione di un ambiente sicuro.
Che cos’è l’abbattimento polveri industriali?
Controllare le polveri significa intervenire sulle fasi che ne provocano la formazione o la dispersione. Frantumazione, scarico, movimentazione e trasferimento dei materiali sono esempi di operazioni da esaminare.
Occorre distinguere due obiettivi:
- Prevenire o limitare il sollevamento, intervenendo sul materiale o sul punto di lavorazione.
- Contenere o intercettare la polvere aerodispersa, prima che raggiunga altre aree.
Queste azioni possono richiedere metodi diversi o una combinazione di interventi. Agire vicino alla sorgente permette di affrontare il problema prima che si distribuisca nell’ambiente.
Da dove partire per scegliere il metodo
La prima domanda non è quale macchina installare, ma quale polvere si vuole controllare e in quali condizioni viene prodotta.
Per scegliere un sistema di abbattimento polveri industriali, la valutazione dovrebbe comprendere:
- Composizione e caratteristiche del materiale.
- Lavorazioni e punti di maggiore emissione.
- Quantità trattate e continuità del processo.
- Presenza di operatori e postazioni vicine.
- Ambiente aperto, coperto o chiuso.
- Correnti d’aria, vento e sistemi di ventilazione.
- Compatibilità del materiale e del processo con l’acqua.
- Obiettivo dell’intervento e modalità di verifica.
Un punto di scarico, un nastro trasportatore e un’area di stoccaggio possono richiedere configurazioni differenti, anche all’interno dello stesso stabilimento.
Bagnatura, nebulizzazione e aspirazione: quali differenze?
I metodi non sono intercambiabili. Il confronto deve partire dalla funzione richiesta e dai vincoli della lavorazione.
Bagnatura del materiale e dei punti di lavorazione
L’applicazione d’acqua sul materiale o sul punto di generazione può limitare il rilascio di polvere.
L’acqua deve raggiungere la zona interessata nei tempi e nelle quantità appropriate. Una bagnatura occasionale non equivale necessariamente a un controllo efficace durante tutta la lavorazione.
Occorre inoltre valutare gli effetti dell’umidità sul prodotto, sulla movimentazione e sulle successive fasi del processo.
Nebulizzazione per il contenimento delle polveri
La nebulizzazione distribuisce l’acqua sotto forma di gocce attraverso appositi ugelli. In funzione della configurazione può essere utilizzata per inumidire il materiale oppure per favorire l’intercettazione delle particelle sospese.
I due impieghi richiedono valutazioni differenti. Una nebbia visibile non dimostra, da sola, che la polvere venga intercettata nella misura necessaria.
Il sistema deve essere progettato considerando la sorgente, le caratteristiche delle particelle e il movimento dell’aria.
Aspirazione localizzata e confinamento
L’aspirazione localizzata intercetta l’aria polverosa vicino al punto di emissione e la convoglia verso un sistema di trattamento appropriato.
Il confinamento limita invece la dispersione mediante chiusure, coperture o separazioni del processo, eventualmente integrate con l’aspirazione.
In determinate applicazioni possono essere utilizzati insieme ai metodi a umido. La scelta va valutata tecnicamente: la nebulizzazione non sostituisce automaticamente un impianto di aspirazione.
Da cosa dipende l’efficacia della nebulizzazione?
Le prestazioni dipendono dall’interazione tra particelle, gocce e condizioni dell’ambiente.
Tra gli aspetti da valutare rientrano:
- Tipo e distribuzione degli ugelli.
- Dimensioni e velocità delle gocce.
- Pressione e portata dell’acqua.
- Distanza e orientamento rispetto alla sorgente.
- Copertura dell’area interessata.
- Correnti d’aria e vento.
- Attivazione del sistema durante le fasi che generano polvere.
- Stato di filtri, ugelli e altri componenti.
Le ricerche NIOSH sulle applicazioni a spruzzo mostrano che caratteristiche degli ugelli e movimento dell’aria influenzano la cattura delle particelle.
Non è quindi corretto attribuire una percentuale universale di abbattimento a qualsiasi sistema. Un risultato misurato in una prova specifica non può essere trasferito automaticamente a un altro impianto.
Meno polvere visibile significa ambiente sicuro?
No. Una riduzione visiva è un’indicazione utile, ma non sostituisce la valutazione dell’esposizione dei lavoratori.
La pericolosità dipende anche dalla composizione delle polveri, dalle loro caratteristiche aerodinamiche, dalla concentrazione e dalla durata dell’esposizione.
Per l’igiene del lavoro si distinguono frazioni come inalabile, toracica e respirabile. Non sono sinonimi generici di PM10: campionamento e analisi devono essere coerenti con il rischio da valutare.
INAIL richiama, per esempio, la frazione inalabile per le polveri di legno e quella respirabile per la silice cristallina. Anche quando la nube visibile diminuisce, possono restare particelle rilevanti per la salute.
Un impianto di contenimento contribuisce alla gestione del rischio, ma non sostituisce la valutazione complessiva e le altre misure di prevenzione necessarie.
Come valutare un intervento nel proprio impianto
Per preparare una valutazione tecnica sono utili fotografie, video delle lavorazioni e informazioni sul materiale, sui punti di emissione e sui sistemi già presenti.
Prima di scegliere un sistema di abbattimento polveri industriali, è opportuno definire cosa si intende migliorare: dispersione da un punto di scarico, diffusione verso altre aree o esposizione nelle postazioni di lavoro sono obiettivi da distinguere.
La verifica deve essere coerente con l’obiettivo. Un confronto fotografico può documentare un cambiamento visibile; per valutare l’esposizione professionale servono invece metodi di campionamento e analisi appropriati.
Anche la manutenzione conta: ugelli ostruiti, filtri trascurati o variazioni del processo possono modificare le condizioni di funzionamento.
Domande frequenti sull’abbattimento polveri industriali
La nebulizzazione sostituisce l’aspirazione?
Non automaticamente. I sistemi agiscono in modo differente e possono essere alternativi o complementari, secondo la lavorazione e il risultato richiesto.
L’acqua è sempre utilizzabile?
No. Occorre verificarne la compatibilità con il materiale, le attrezzature e il processo. La scelta di un metodo a umido richiede questa valutazione preliminare.
Come si verifica l’efficacia dell’intervento?
Definendo prima l’obiettivo e confrontando condizioni rappresentative della lavorazione. Il controllo visivo non basta per dimostrare il rispetto di eventuali limiti di esposizione.
Valutare una soluzione Nebulix
Per valutare un intervento Nebulix, di abbattimento polveri industriali, descrivi il materiale trattato, la lavorazione e i punti nei quali la polvere si genera o si disperde.
Condividi, se disponibili, fotografie, video e risultati delle misurazioni già effettuate. Queste informazioni aiutano a valutare se una soluzione di nebulizzazione sia pertinente e come configurarla rispetto alle condizioni operative.
Fonti e approfondimenti
- INAIL — Polveri e fibre.
- INAIL — Polveri inalabili e respirabili.
- NIOSH — Safe Work Practices: Silica.
- NIOSH — Airborne Dust Capture and Induced Airflow of Various Spray Nozzle Designs.
- HSE — Controllo delle polveri nelle lavorazioni edili.
- HSE — Wet cutting.
Le fonti NIOSH e HSE sono utilizzate come riferimenti tecnici; le indicazioni normative estere non sono presentate come obblighi applicabili in Italia.